Khi thi công nẹp inox chữ T tại các vị trí giao nhau giữa nhiều đường ron, chỉ cần một đầu cắt lệch hoặc sai điểm nối cũng có thể khiến tổng thể mất cân đối. Để đường nẹp liền mạch và đẹp mắt, người thi công cần xác định chính xác vị trí giao nhau, lựa chọn cách cắt phù hợp và kiểm tra kỹ trước khi cố định nẹp.
Vì sao giao điểm nẹp inox chữ T dễ bị mất cân đối?
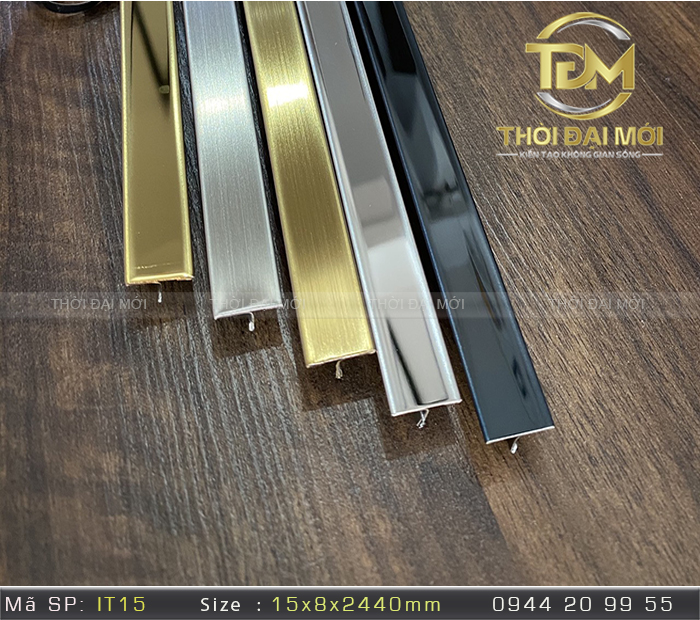
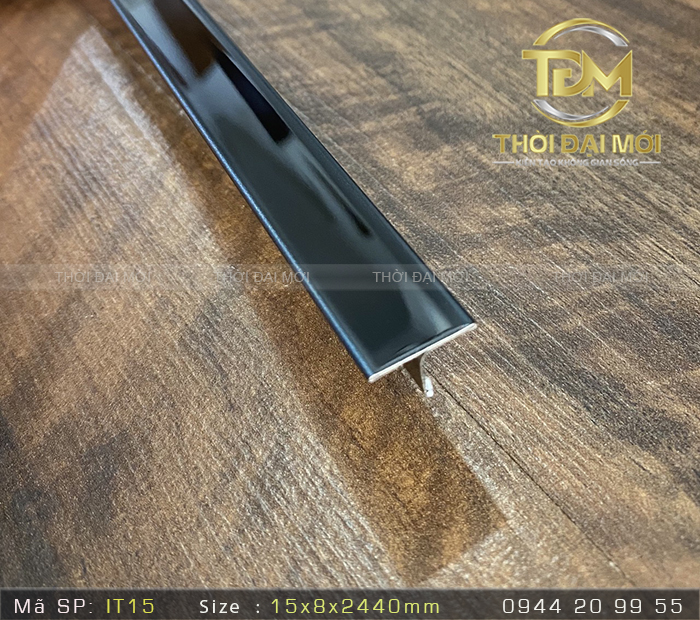
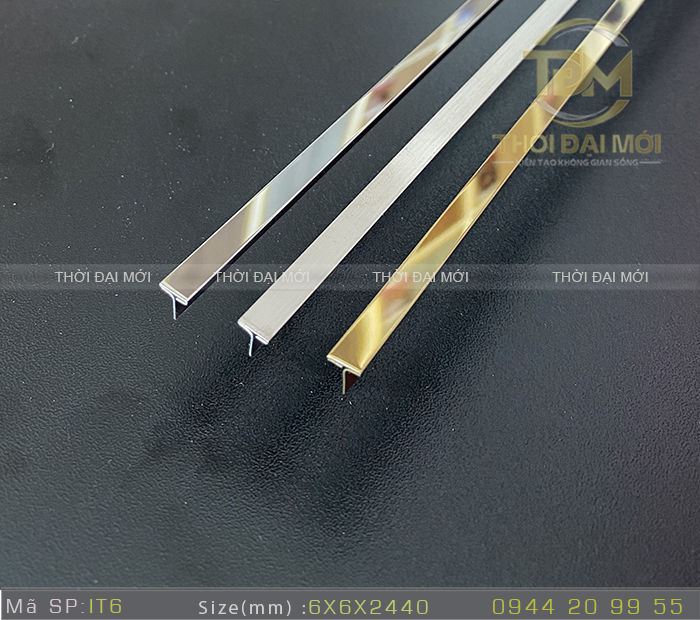
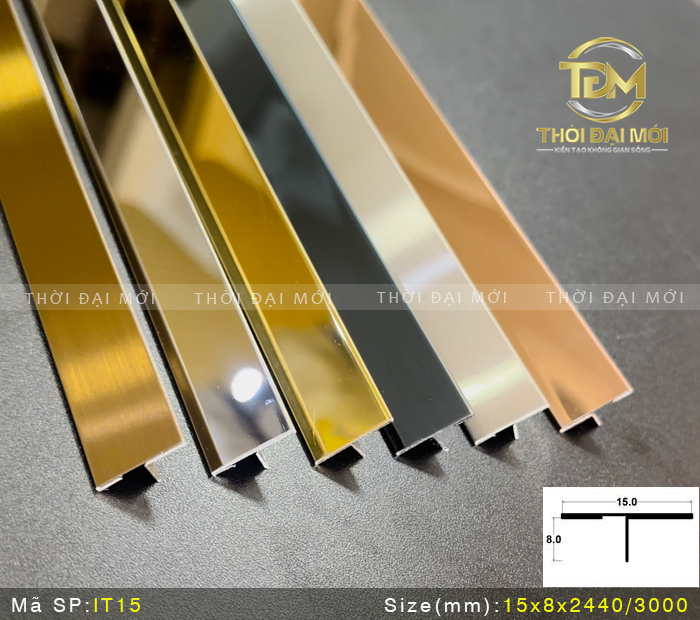
Nẹp inox chữ t thường được sử dụng để xử lý đường nối giữa các vật liệu hoàn thiện, tạo điểm nhấn trang trí hoặc che khe tiếp giáp trên sàn và tường. Khi các đường ron gặp nhau tại cùng một vị trí, việc lắp đặt sẽ phức tạp hơn so với đường nẹp chạy thẳng.
Một số nguyên nhân thường khiến giao điểm bị lệch hoặc xuất hiện khe hở gồm:
Đường ron không giao nhau tại cùng một điểm: Các đường ron được bố trí từ trước có thể lệch nhau vài milimet. Nếu đặt nẹp theo bản vẽ mà không kiểm tra thực tế, các đầu nẹp dễ bị lệch khỏi vị trí mong muốn.
Góc giao không đúng 90 độ: Không phải mọi công trình đều có góc vuông tuyệt đối. Nếu mặc định cắt các đầu nẹp theo góc 45 độ mà không đo lại, mối nối có thể bị hở.
Đo kích thước chưa chính xác: Đo từ mép tường thay vì lấy đường ron làm chuẩn có thể khiến nẹp bị thiếu hoặc thừa chiều dài.
Lưỡi cắt làm sai lệch đầu nẹp: Nẹp inox có bề mặt kim loại dễ để lộ vết cắt. Nếu dùng dụng cụ không phù hợp, đầu nẹp có thể bị ba via, xước hoặc biến dạng.
Cố định nẹp quá sớm: Khi chưa ráp thử các đoạn nẹp, người thi công khó phát hiện điểm giao bị lệch. Sau khi keo khô hoặc nẹp đã được cố định, việc điều chỉnh sẽ mất nhiều thời gian hơn.
Ngoài ra, bề rộng cánh nẹp cũng ảnh hưởng đến kết quả. Nẹp quá rộng hoặc quá hẹp so với đường ron có thể làm các điểm giao trông rối mắt, dù các đoạn nẹp đã được cắt tương đối chính xác.
Cần chuẩn bị gì trước khi cắt nối nẹp inox chữ T?
Trước khi cắt, cần xác định số lượng đường ron giao nhau và phương án bố trí nẹp. Việc chuẩn bị kỹ giúp hạn chế sai số và tránh lãng phí vật liệu.
Các bước cần thực hiện gồm:
Kiểm tra mặt bằng: Xác định vị trí đường ron, chiều dài từng đoạn và hướng giao nhau. Đối chiếu với bề mặt hoàn thiện để phát hiện chỗ gồ ghề hoặc lệch cốt.
Đo trực tiếp tại công trình: Sử dụng thước đo và thước vuông để xác định khoảng cách giữa các điểm đầu cuối. Với vị trí giao nhiều hướng, nên đánh dấu tâm giao điểm trước khi lấy kích thước từng đoạn.
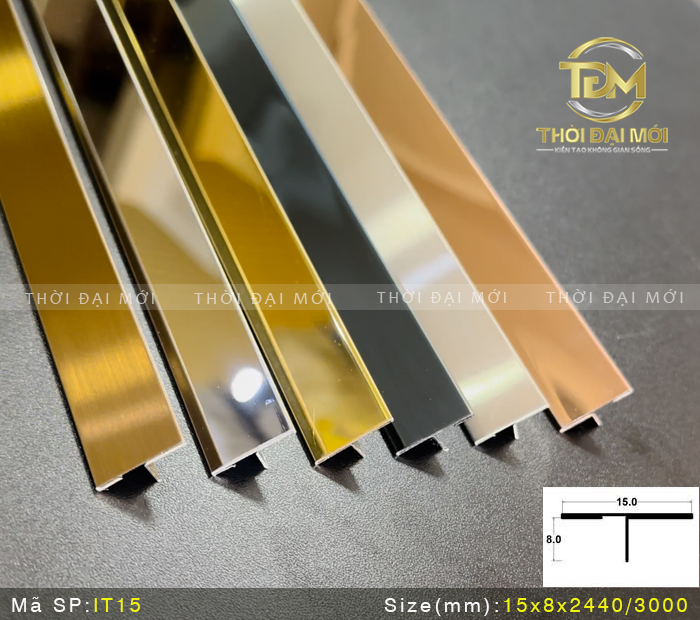
Chọn loại nẹp phù hợp: Kiểm tra chiều rộng mặt nẹp, chiều cao chân nẹp và độ dày vật liệu. Nẹp cần tương thích với kích thước khe nối và cấu tạo bề mặt thi công.
Chuẩn bị dụng cụ cắt: Có thể sử dụng máy cắt phù hợp với inox, kết hợp dụng cụ cố định thanh nẹp để hạn chế rung lắc. Cần kiểm tra lưỡi cắt và thực hiện theo hướng dẫn an toàn của thiết bị.
Đánh dấu hướng lắp: Ghi chú rõ đoạn nẹp chạy chính, các đoạn giao nhánh và mặt nẹp hướng ra ngoài. Việc này giúp tránh nhầm lẫn khi ráp nhiều chi tiết.
Ráp thử trước khi dùng keo: Đặt các đoạn nẹp vào vị trí dự kiến, kiểm tra khe hở, độ thẳng và sự cân đối giữa các hướng.
Khi thao tác với inox, nên sử dụng kính bảo hộ và găng tay phù hợp. Không nên giữ thanh nẹp bằng tay sát vị trí lưỡi cắt hoặc cố cắt khi vật liệu chưa được cố định chắc chắn.
Cách cắt nối nẹp inox chữ T tại các giao điểm
Cách xử lý phụ thuộc vào số lượng đường ron, góc giao và kiểu bố trí mong muốn. Không nên áp dụng một phương án cắt cho mọi vị trí vì hình dạng giao điểm thực tế có thể khác nhau.
Trường hợp hai đường ron giao nhau
Với hai đường ron giao nhau thành hình chữ thập hoặc chữ T, cần xác định đoạn nẹp nào chạy liên tục và đoạn nào kết thúc tại điểm giao.
Đánh dấu tâm giao nhau trên bề mặt thi công.
Đo chiều dài từng đoạn nẹp dựa trên vị trí tâm và điểm kết thúc thực tế.
Cắt thử các đoạn theo phương án đã chọn, sau đó đặt vào vị trí để kiểm tra.
Điều chỉnh đầu cắt nếu xuất hiện khe hở hoặc các cạnh không khớp.
Chỉ cố định khi các đoạn nẹp đã nằm đúng hướng và không bị chồng cánh.
Nếu muốn giao điểm rõ ràng, cân đối, có thể bố trí một đoạn nẹp chạy xuyên suốt và kết thúc các đoạn còn lại tại cạnh của đoạn chính. Cách bố trí cần được xác định trước khi cắt để tránh thay đổi liên tục trong quá trình lắp đặt.
Trường hợp nhiều đường ron cùng gặp tại một điểm
Khi ba hoặc bốn đường ron giao nhau, việc cắt nối sẽ phức tạp hơn do có nhiều đầu nẹp tập trung trong một khu vực nhỏ.
Xác định chính xác tâm giao điểm và hướng của từng đường ron.
Chia vị trí giao thành các đoạn nẹp riêng để dễ kiểm soát kích thước.
Ưu tiên phương án bố trí có ít mối nối chồng chéo và dễ căn chỉnh.
Cắt từng đoạn theo kích thước đã đo, không cắt đồng loạt khi chưa kiểm tra mẫu.
Ráp toàn bộ các đoạn tại chỗ để xem bề mặt nẹp có cân đối hay không.
Với giao điểm có hình dạng không đều, nên làm mẫu thử bằng vật liệu tương đương hoặc đánh dấu trực tiếp theo hiện trạng. Không nên tự động chia đều các góc nếu các đường ron thực tế không đối xứng.
Trường hợp cần nối nẹp theo góc chéo
Ở những vị trí đường ron chạy chéo, chẳng hạn trên nền gạch lát theo họa tiết hình học, đầu nẹp cần được cắt theo góc thực tế.
Đo góc giao bằng thước phù hợp hoặc lấy dấu theo đường ron hiện hữu.
Đánh dấu đường cắt rõ ràng trên thanh nẹp.
Cố định thanh nẹp trước khi cắt để hạn chế sai lệch.
Ráp thử và kiểm tra xem hai mép có tiếp xúc đều hay không.
Xử lý ba via nhẹ nhàng bằng dụng cụ phù hợp, tránh làm xước mặt inox.
Không nên dùng keo để che một khe hở lớn do cắt sai. Keo chỉ hỗ trợ cố định hoặc xử lý khe theo thiết kế, không thay thế cho việc đo và cắt chính xác.
Cách kiểm tra và xử lý lỗi sau khi ráp nẹp
Sau khi cắt nối, cần kiểm tra toàn bộ giao điểm trước khi cố định hoàn toàn. Một mối nối đẹp không chỉ nằm ở việc các đầu nẹp khớp nhau mà còn phải đảm bảo đường nẹp thẳng, bề mặt đồng đều và không ảnh hưởng đến vật liệu xung quanh.
Các lỗi thường gặp và cách xử lý:
Hai đầu nẹp bị hở: Kiểm tra lại góc cắt và chiều dài từng đoạn. Nếu khe hở do sai số nhỏ, có thể điều chỉnh hoặc cắt lại đầu nẹp khi còn đủ chiều dài. Không nên cố ép các đoạn vào nhau vì dễ làm nẹp cong hoặc lệch.
Các cánh nẹp không thẳng hàng: Tháo phần chưa cố định, căn chỉnh lại theo đường ron và mặt bằng. Kiểm tra cả chiều ngang lẫn chiều cao để tránh một đoạn nhô lên so với đoạn còn lại.
Giao điểm bị chồng mép: Xác định lại đoạn chạy chính và đoạn kết thúc. Nếu thiết kế yêu cầu các đầu nẹp gặp nhau tại cùng một điểm, cần cắt chỉnh để tránh tình trạng cánh nẹp đè lên nhau.
Mặt inox bị trầy xước: Vệ sinh bằng khăn mềm và dung dịch phù hợp với loại bề mặt. Không dùng vật liệu mài quá mạnh vì có thể làm thay đổi độ bóng hoặc tạo vết xước mới.
Nẹp bị xê dịch sau khi lắp: Kiểm tra nền, lượng keo và độ tương thích giữa chân nẹp với khe nối. Nếu nẹp chưa ổn định, cần điều chỉnh trước khi keo đóng rắn theo hướng dẫn của nhà sản xuất.
Khi kiểm tra, nên nhìn giao điểm từ nhiều hướng và dưới điều kiện ánh sáng thực tế. Ánh sáng chiếu xiên thường giúp phát hiện các mép lệch, vết xước hoặc khe hở mà khi nhìn trực diện khó nhận ra.
Kinh nghiệm chọn nẹp inox chữ T phù hợp với công trình
Bên cạnh kỹ thuật cắt nối, lựa chọn nẹp ngay từ đầu cũng ảnh hưởng đến chất lượng hoàn thiện. Nẹp phù hợp sẽ giúp việc thi công thuận lợi hơn và hạn chế phải chỉnh sửa tại giao điểm.
Một số tiêu chí cần xem xét:
Kích thước mặt nẹp: Chọn bề rộng phù hợp với đường ron và diện tích bề mặt. Nẹp quá rộng có thể làm giao điểm nặng nề, trong khi nẹp quá hẹp dễ không che được khe nối.
Độ dày và cấu tạo nẹp: Cần xem xét vị trí sử dụng, mức độ tiếp xúc và yêu cầu hoàn thiện. Không nên chỉ chọn theo hình thức bên ngoài.
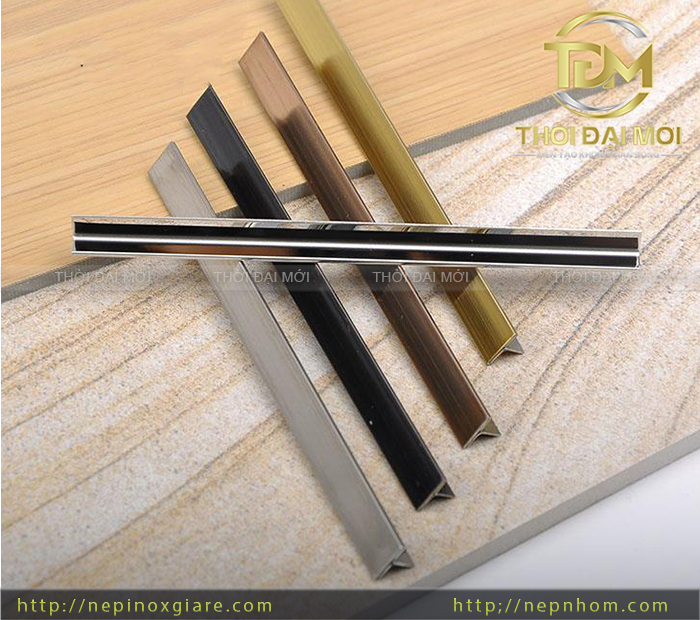
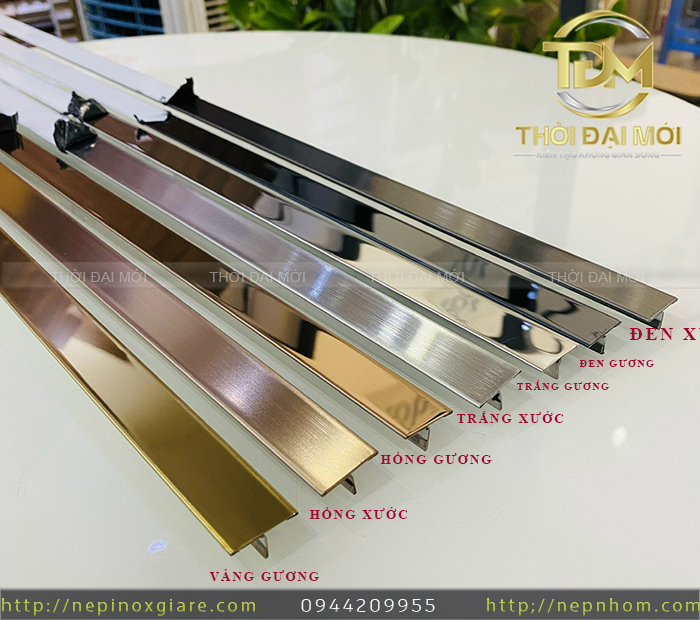
Chất liệu và bề mặt: Nẹp inox bóng, xước hoặc màu trang trí sẽ tạo hiệu ứng khác nhau. Nên lựa chọn đồng bộ với màu gạch, đá và các chi tiết kim loại khác.
Số lượng đoạn nối: Với khu vực có nhiều đường ron, nên tính toán số thanh nẹp và vị trí cắt trước khi thi công để giảm hao hụt.
Điều kiện lắp đặt: Kiểm tra khả năng bám dính, cấu tạo khe và hướng dẫn sử dụng của sản phẩm. Những khu vực có độ ẩm hoặc yêu cầu vệ sinh cao cần lựa chọn vật liệu phù hợp.
Đối với công trình có nhiều giao điểm phức tạp, nên thống nhất cách bố trí nẹp với đơn vị thi công trước khi hoàn thiện bề mặt. Việc xác định trước hướng chạy và kiểu nối giúp hạn chế sai khác giữa các khu vực.
Nẹp inox chữ T sẽ phát huy hiệu quả thẩm mỹ khi được chọn đúng kích thước, cắt chính xác và lắp đặt theo một phương án thống nhất. Nếu giao điểm có nhiều đường ron hoặc góc giao không đều, nên đo trực tiếp tại công trình và ráp thử trước khi cố định để hạn chế khe hở, lệch mép và hao hụt vật liệu.






 0944 20 99 55