Khe cong không phải lúc nào cũng cần uốn nẹp inox chữ T theo toàn bộ đường cong. Với những khe cong nhẹ, cong đều, việc cắt nẹp thành từng đoạn ngắn có thể giúp nẹp bám theo hướng cong mà không cần gia công phức tạp. Ngược lại, khi khe cong rõ, chạy liên tục hoặc yêu cầu bề mặt liền mạch, chia đoạn có thể làm lộ mối nối và khiến đường nẹp bị gãy khúc. Vì vậy, cần xác định hình dạng và mức độ cong của khe trước khi chọn phương án xử lý.
1. Không phải khe cong nào cũng cần uốn nẹp inox chữ T
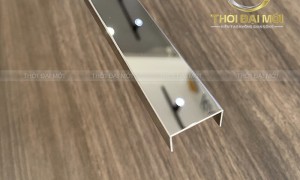
Nhiều người mặc định cứ khe cong là phải uốn cong nẹp. Thực tế với nẹp inox chữ T thì không phải vậy, vì bản chất nẹp được sản xuất dạng thẳng và có độ cứng cao.
Bạn cần phân biệt 3 dạng cong trước khi quyết định:
Khe cong nhẹ, cong đều: Khe chỉ lượn nhẹ, bán kính cong lớn (ví dụ đường cong của vách bo tròn nhẹ, bồn cong). Mắt thường nhìn gần như thẳng nhưng đặt thước dài mới thấy lệch.
Khe cong rõ, chạy liên tục: Nhìn là thấy cong, bán kính cong nhỏ hơn và chạy suốt cả tuyến khe.
Khe cong gắt, đổi hướng nhiều: Khe gấp khúc, lượn hình chữ S, góc bo nhỏ hoặc đổi hướng liên tục.
Vì sao nẹp inox chữ T dạng thẳng không ôm được mọi bán kính cong? Nẹp có cấu tạo chân T cắm xuống khe và mặt T nổi trên bề mặt. Khi bạn cố ép nẹp thẳng vào đường cong, chân nẹp sẽ bị kênh, không cắm sâu được vào khe, mặt nẹp bị vênh và hở một bên. Càng cố ép, nẹp càng có xu hướng bật ra, tạo khe hở mất thẩm mỹ.
Do đó, bước đầu tiên luôn là xác định độ cong. Đừng chỉ đo 2 đầu khe. Hãy lấy một sợi dây mềm đặt theo tim khe, sau đó đo chiều dài dây và quan sát độ lệch so với đường thẳng. Nếu độ lệch ít, bạn hoàn toàn có thể xử lý bằng phương pháp chia đoạn mà không cần gia công uốn.
2. Khe cong nhẹ và cong đều có thể ưu tiên cắt chia đoạn
Với những khe cong nhẹ và cong đều, phương án tối ưu chi phí và dễ thi công nhất cho nẹp inox chữ T là cắt chia đoạn ngắn.
Nguyên lý rất đơn giản: Một thanh nẹp dài 2m không thể cong theo khe, nhưng khi bạn cắt thành các đoạn 10-20cm, mỗi đoạn ngắn gần như thẳng và có thể nối tiếp nhau để bám theo đường cong tổng thể. Đoạn càng ngắn thì khả năng bám theo đường cong càng tốt.
Ưu và nhược điểm của cách này: Ưu điểm là thi công nhanh tại công trình, không cần đặt gia công riêng, tận dụng được nẹp inox chữ T tiêu chuẩn có sẵn. Nhược điểm là sẽ tăng số lượng mối nối. Nếu cắt quá ngắn, tuyến nẹp sẽ có nhiều vết nối.
Cách kiểm tra trước khi cắt hàng loạt
Tuyệt đối không cắt hết cả tuyến ngay. Hãy lấy 1 thanh nẹp inox chữ T mẫu, cắt thử 3 đoạn dài 15cm và ướm thử trực tiếp vào khe cong thực tế. Nếu 3 đoạn nối tiếp nhau ôm khít, khe hở giữa các mối nối <0.5mm và mặt nẹp không bị kênh, thì phương án chia đoạn là khả thi.
Khi nào chia đoạn vẫn đảm bảo thẩm mỹ?
Phương án này phù hợp khi:
Khe cong ở vị trí ít nhìn trực diện như khe giãn cách sàn gạch, khe kỹ thuật.
Yêu cầu thẩm mỹ cho phép có mối nối, ví dụ dùng nẹp inox chữ T màu xước mờ sẽ che mối nối tốt hơn màu gương bóng.
Khe cong đều, không phải là điểm nhấn chính của thiết kế.
Với khe cong nhẹ, chỉ cần chia đoạn hợp lý, xử lý mối nối khít và bơm keo đều tay, tuyến nẹp inox chữ T vẫn đảm bảo độ kín, thẳng và bền, tiết kiệm hơn nhiều so với việc phải đặt uốn theo đường cong.
3. Khe cong liên tục cần gia công theo đường cong
Khe cong có bán kính lớn nhưng chạy liên tục
Khi đường cong kéo dài và thay đổi đều đặn qua các khoảng không gian lớn, việc uốn nẹp inox chữ T theo đúng biên dạng thiết kế tại xưởng sẽ giúp đường nẹp ôm sát và chạy liền mạch hơn, tránh tình trạng gãy khúc.
Khe cong rõ, yêu cầu nẹp ôm sát và hạn chế lộ mối nối
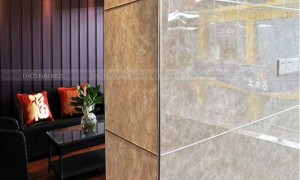
Tại các khu vực sảnh chờ, vách ốp tường uốn lượn nghệ thuật hay quầy lễ tân hình cong, tính thẩm mỹ luôn được đặt lên hàng đầu. Sử dụng nẹp inox chữ T được gia công uốn cong chuyên dụng sẽ giúp giấu các điểm ngắt quãng, tạo hiệu ứng thị giác sắc sảo và cao cấp.
Trường hợp dùng cho vị trí dễ nhìn, đường cong là điểm nhấn
Nếu đường cong nằm ở ngay tầm mắt hoặc là chi tiết chủ đạo thu hút sự chú ý của toàn bộ căn phòng, mọi khiếm khuyết nhỏ từ việc chắp nối đều sẽ lộ rõ. Lúc này, việc đặt gia công uốn nẹp inox chữ T theo khuôn mẫu riêng biệt là giải pháp bắt buộc để giữ trọn vẹn vẻ đẹp sang trọng.
4. Khe cong gắt không nên cố uốn nẹp inox chữ T tại công trình
Khi khe vật liệu có độ cong gắt hoặc thay đổi hướng liên tục, không nên cố bẻ hoặc ép nẹp inox chữ T trực tiếp tại công trình. Do được sản xuất theo dạng thanh thẳng, nẹp inox chữ T chỉ có khả năng thích ứng với những đường cong rất nhẹ. Nếu dùng lực để uốn theo khe cong quá mức, nẹp có thể bị móp mặt, cong vênh, gãy chân nẹp hoặc mất độ thẳng ban đầu.
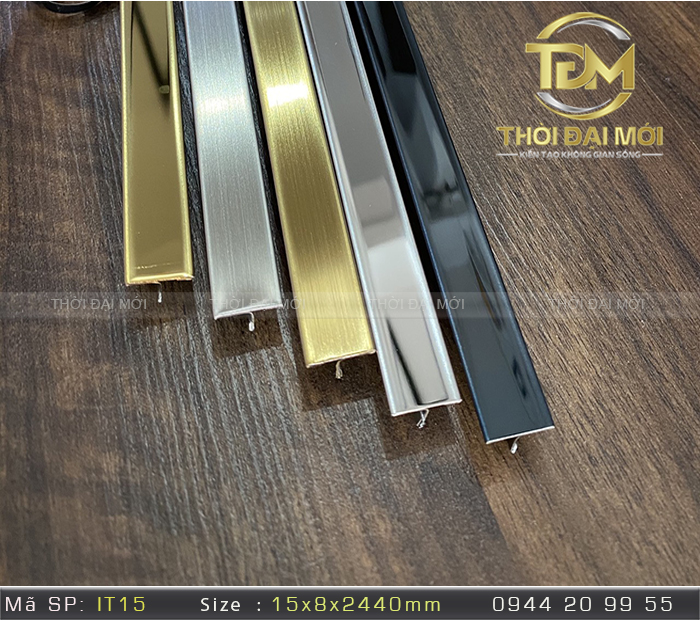
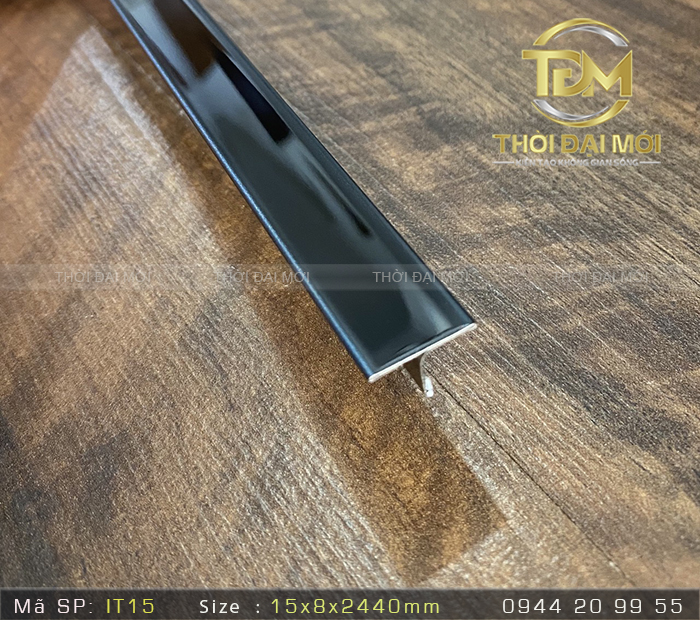
Đối với các dòng nẹp inox chữ T mạ PVD màu vàng, đen hoặc đồng, việc uốn sai kỹ thuật còn có thể làm ảnh hưởng đến lớp hoàn thiện bề mặt, gây trầy xước hoặc giảm tính thẩm mỹ. Ngoài ra, khi nẹp bị biến dạng, khả năng bám sát khe cũng giảm, dễ xuất hiện tình trạng hở mép hoặc bong keo sau thời gian sử dụng.
Nếu nhận thấy thanh nẹp inox chữ T không thể áp sát theo tuyến khe khi ướm thử, giải pháp phù hợp là gia công theo đường cong hoặc chia đoạn theo thực tế thi công. Không nên cố ép một thanh nẹp thẳng vào đường cong mà vật liệu không đáp ứng được, vì điều này thường tạo ra nhiều rủi ro hơn là mang lại hiệu quả hoàn thiện.
5. Chọn chia đoạn hay gia công theo 4 yếu tố thực tế
Yếu tố
Có thể chia đoạn
Nên gia công theo đường cong
Độ cong
Nhẹ
Rõ hoặc gắt
Hình dạng khe
Cong đều, ít thay đổi
Cong liên tục, thay đổi phức tạp
Yêu cầu thẩm mỹ
Chấp nhận mối nối
Cần đường nẹp liền mạch
Khả năng ôm khe
Đoạn ngắn vẫn bám được
Đoạn thẳng khó áp sát
6. Đo khe cong trước khi quyết định cách làm nẹp
Trước khi chọn cắt chia đoạn hay gia công theo đường cong, việc đo đạc chính xác khe cong là bước bắt buộc. Đo sai sẽ khiến nẹp inox chữ T không ôm sát, lộ mối nối hoặc phải cắt lại toàn bộ, tốn thời gian và chi phí.
Bước 1: Đo chiều dài thực tế của tuyến khe
Không chỉ đo theo đường thẳng từ đầu đến cuối. Dùng thước dây hoặc thước mềm bám sát theo đường cong của khe để lấy chiều dài thực tế. Chiều dài này sẽ là cơ sở để tính số đoạn nẹp inox chữ T cần cắt hoặc xác định chiều dài thanh gia công theo đường cong.
Bước 2: Kiểm tra độ cong tại nhiều vị trí
Đo bán kính hoặc mức độ cong tại ít nhất 3–5 điểm dọc theo tuyến khe, không chỉ đo hai đầu. Khe có thể cong nhẹ ở đoạn giữa nhưng gắt ở góc chuyển hướng. Ghi lại các vị trí thay đổi đột ngột để quyết định đoạn nào có thể chia ngắn, đoạn nào cần gia công liền mạch.
Bước 3: Ướm thử đoạn nẹp trước khi cắt hàng loạt
Lấy một đoạn nẹp inox chữ T thẳng ủm thử vào khe. Quan sát xem nẹp có ôm sát được không, có bị hở mép hay bật chân không. Nếu đoạn ngắn vẫn bám tốt thì có thể ưu tiên chia đoạn. Nếu đoạn thẳng khó áp sát thì cần chuyển sang phương án gia công theo đường cong.
Bước 4: Chốt phương án gia công trước khi đặt nẹp
Nếu yêu cầu thẩm mỹ cao, cần đường nẹp liền mạch và không lộ mối nối, hãy chốt ngay phương án gia công theo đường cong. Thông báo rõ bán kính cong và chiều dài thực tế cho đơn vị gia công để họ uốn hoặc cắt đúng theo khuôn mẫu.
Bước 5: Không cắt hàng loạt khi chưa xác nhận bán kính
Tuyệt đối không cắt sẵn nhiều đoạn nẹp inox chữ T rồi mới phát hiện bán kính cong không phù hợp. Việc này dẫn đến lãng phí vật tư và phải làm lại. Chỉ cắt hoặc đặt gia công sau khi đã đo đủ số liệu và ướm thử thành công.
Chọn cách xử lý khe cong cho nẹp inox chữ T không chỉ dựa vào việc khe rộng hay hẹp mà còn phụ thuộc vào độ cong, chiều dài từng đoạn và yêu cầu thẩm mỹ của công trình. Khe cong nhẹ có thể cân nhắc chia đoạn, trong khi đường cong liên tục hoặc cong gắt nên tính toán phương án gia công phù hợp thay vì cố bẻ nẹp tại công trình.
Nếu cần tư vấn kích thước và phương án thi công nẹp inox chữ T cho khe cong thực tế, liên hệ Thời Đại Mới để được hỗ trợ.







 0944 20 99 55